插床變速箱體作為插床的核心傳動部件,其結(jié)構(gòu)復(fù)雜、精度要求高,其工藝工裝設(shè)計直接關(guān)系到整機(jī)的性能與可靠性。一套完整的工藝工裝設(shè)計,不僅包括傳統(tǒng)的二維CAD工程圖,還應(yīng)涵蓋三維UG模型、詳盡的工藝過程卡與工序卡,形成從設(shè)計到制造的全數(shù)字化鏈路。
一、 設(shè)計內(nèi)容概述
本次設(shè)計旨在為某型號插床的變速箱體制定一套完整的機(jī)械加工工藝方案,并設(shè)計關(guān)鍵工序的專用工裝。具體交付物包括:
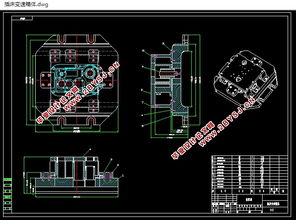
- CAD工程圖:包含變速箱體的零件圖、關(guān)鍵工序的專用夾具裝配圖及零件圖,用于指導(dǎo)車間加工與裝配。
- UG三維模型:建立變速箱體的參數(shù)化三維實體模型,用于干涉檢查、裝配模擬,并為后續(xù)的CAE分析、數(shù)控編程提供精確的幾何基礎(chǔ)。
- 工藝過程卡:規(guī)定從毛坯到成品的整個工藝路線,包括工序序列、所用設(shè)備、工藝裝備(刀、量、夾、輔具)及工時定額等,是生產(chǎn)組織的綱領(lǐng)性文件。
- 工序卡:對關(guān)鍵工序(如箱體結(jié)合面、軸承孔系的加工)進(jìn)行詳細(xì)說明,包括工步內(nèi)容、切削參數(shù)(轉(zhuǎn)速、進(jìn)給、切削深度)、夾具定位夾緊方案示意圖等,是操作工人的直接作業(yè)指導(dǎo)。
二、 工藝方案設(shè)計要點
箱體類零件的加工遵循“先面后孔”、“基準(zhǔn)統(tǒng)一”、“粗精分開”的原則。
- 基準(zhǔn)選擇:以變速箱體的底面和兩個工藝銷孔作為統(tǒng)一的精基準(zhǔn),貫穿多數(shù)工序,以保證各加工表面之間的位置精度。
- 工藝路線規(guī)劃:通常為:鑄造毛坯→時效處理→粗銑底面→粗銑各平面→粗鏜軸承孔→時效去應(yīng)力→精銑底面→精銑各平面→鉆、擴(kuò)、鉸定位銷孔→以精基準(zhǔn)定位,精鏜各軸承孔→鉆攻各螺紋孔→清洗、檢驗。
- 關(guān)鍵工序分析:軸承孔系的加工是核心,其同軸度、平行度、尺寸精度要求極高,需采用精密坐標(biāo)鏜床或加工中心,并使用專用鏜模夾具來保證。
三、 專用工裝設(shè)計(以軸承孔鏜模為例)
為實現(xiàn)高效、精準(zhǔn)的孔系加工,設(shè)計專用鏜模夾具至關(guān)重要。
- 定位方案:采用“一面兩銷”的完全定位方式。箱體底面與夾具支承板平面接觸,限制三個自由度;一個圓柱銷和一個菱形銷插入箱體底面的兩個工藝孔,限制剩余三個自由度。此方案基準(zhǔn)統(tǒng)一,定位穩(wěn)定可靠。
- 夾緊裝置:采用螺旋壓板機(jī)構(gòu),夾緊力作用在箱體剛性較好的筋板部位,避免因夾緊變形影響加工精度。夾緊點布局需合理,確保工件在切削力下穩(wěn)定。
- 鏜套與支架設(shè)計:根據(jù)被加工孔系的坐標(biāo)位置,設(shè)計剛性足夠的支架來安裝精密鏜套,引導(dǎo)鏜桿或刀具。鏜套的內(nèi)孔精度、與支架的配合方式需仔細(xì)設(shè)計,并考慮潤滑和切屑排除。
- 三維驗證與二維出圖:在UG中完成夾具的三維裝配建模,進(jìn)行動態(tài)干涉檢查,驗證工件裝夾、刀具路徑的可行性。確認(rèn)無誤后,生成標(biāo)準(zhǔn)的二維CAD裝配圖與非標(biāo)零件圖。
四、 數(shù)字化文件的協(xié)同與應(yīng)用
CAD、UG、工藝卡與工序卡構(gòu)成了一個有機(jī)的整體。
- UG三維模型是數(shù)據(jù)源頭,可直觀展示結(jié)構(gòu),并導(dǎo)出為二維CAD圖的參考。
- CAD工程圖是符合國標(biāo)的制造與檢驗依據(jù)。
- 工藝卡與工序卡則將三維模型和二維圖紙中的技術(shù)要求,轉(zhuǎn)化為具體的生產(chǎn)指令和工藝參數(shù)。
五、
插床變速箱體的工藝工裝設(shè)計是一項綜合性極強(qiáng)的技術(shù)工作。通過融合CAD/UG數(shù)字化設(shè)計手段與嚴(yán)謹(jǐn)?shù)墓に囈?guī)劃,制定出包含詳圖、三維模型及工藝文件的完整方案,能夠顯著提高設(shè)計質(zhì)量與效率,減少生產(chǎn)試錯成本,為箱體零件的精密制造提供堅實的技術(shù)保障,最終確保插床變速箱的傳動平穩(wěn)性與使用壽命。